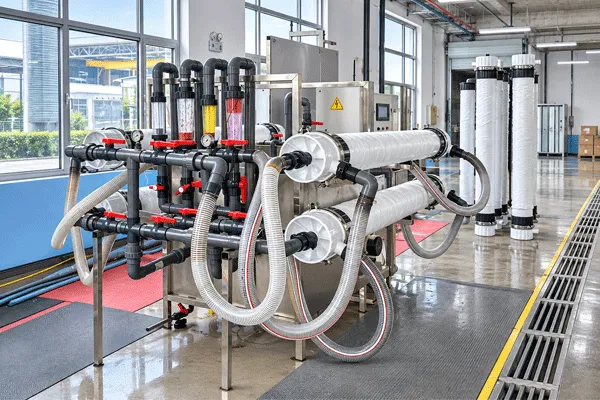
La production d’eau de haute pureté peut devenir coûteuse lorsqu’une installation dépend d’une régénération chimique, d’une maintenance fréquente et de performances instables. Choisir un module EDI sur son seul prix d’achat peut aussi réserver de mauvaises surprises. Mieux vaut évaluer le système complet et ses performances d’exploitation à long terme.
Le traitement de l’eau par électrodéionisation (EDI) permet de produire en continu une eau de haute pureté à partir d’un perméat d’osmose inverse adapté. Pour savoir si un système EDI est un bon investissement, les acheteurs doivent comparer son coût d’investissement, sa consommation d’électricité, ses besoins en prétraitement, ses frais de maintenance, ses risques d’arrêt et le coût total par mètre cube d’eau produite.
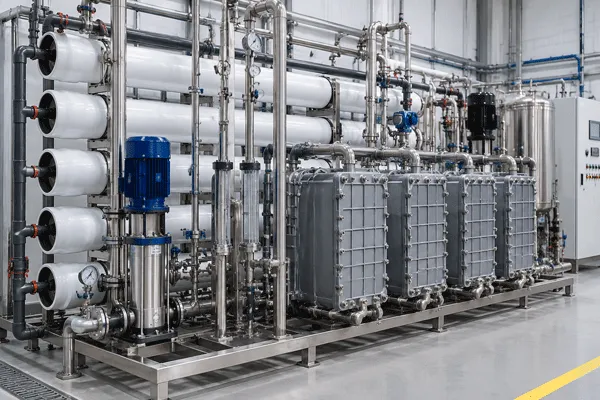
Traitement de l'eau par électrodéionisation : coûts des modules EDI, consommation d'énergie et performances sur le cycle de vie
Plan de l'article
- Pourquoi les acheteurs doivent-ils évaluer le coût total du traitement de l’eau par EDI ?
- Quels coûts comprend l’investissement dans un système EDI ?
- Comment calculer la consommation d’énergie d’un système EDI ?
- Comment le prétraitement par osmose inverse influence-t-il les coûts d’exploitation de l’EDI ?
- L’EDI est-elle plus économique que l’échange d’ions sur lit mixte ?
- Quels coûts de maintenance et de remplacement faut-il prévoir ?
- Comment calculer le coût par mètre cube d’eau EDI ?
- Comment la capacité et la conception du système influencent-elles les performances sur tout le cycle de vie ?
- Que vérifier avant d’acheter un module EDI ?
- Quand l’électrodéionisation offre-t-elle le meilleur rapport qualité-coût à long terme ?
1. Pourquoi les acheteurs doivent-ils évaluer le coût total du traitement de l’eau par EDI ?
Lorsqu’on choisit un équipement pour un système de purification d’eau industriel, le devis initial n’est qu’une partie de l’investissement. Une unité bon marché peut consommer plus d’électricité, demander une maintenance fréquente ou nécessiter des pièces de rechange coûteuses. À l’inverse, un investissement initial plus élevé peut offrir un meilleur rendement d’exploitation et une production d’eau plus stable dans le temps.
C’est particulièrement important pour les industries qui ont besoin d’une eau de haute pureté en continu. Les fabricants de semi-conducteurs, les laboratoires pharmaceutiques, les centrales électriques et les usines chimiques ne peuvent pas toujours arrêter la production lorsque leur équipement de purification d’eau doit être entretenu. Même une courte interruption peut perturber les plannings de production et la qualité des produits.
L’électrodéionisation est une alternative à l’échange d’ions classique : l’électricité assure la régénération continue des résines. Elle évite en général les régénérations courantes à l’acide et à la soude des systèmes à lit mixte traditionnels. Elle consomme toutefois de l’énergie électrique et demande un prétraitement adéquat, un suivi et une maintenance périodique.
Pour un maître d’ouvrage, la bonne question n’est pas simplement le prix d’un module EDI, mais ce que coûtera le système complet pour fournir la qualité d’eau requise pendant toute sa durée de service prévue.
CAPEX et OPEX : comprendre les deux grandes catégories de coûts
L’investissement total se répartit en deux grandes catégories :
- Dépenses d’investissement (CAPEX) : Achat initial des équipements, ingénierie, installation, tuyauterie, travaux électriques et mise en service.
- Dépenses d’exploitation (OPEX) : Électricité, produits chimiques du traitement amont, consommables, maintenance, nettoyage, main-d’œuvre et pièces de remplacement.
Les deux comptent. Un système EDI au prix d’achat compétitif peut quand même avoir un coût élevé sur son cycle de vie si l’osmose inverse en amont est peu performante ou si les conditions d’exploitation ne sont pas bien maîtrisées.
2. Quels coûts comprend l’investissement dans un système EDI ?
Le coût d’un système EDI dépend de sa capacité, de sa configuration, de la qualité d’eau produite exigée, du niveau d’automatisation et des conditions d’installation.
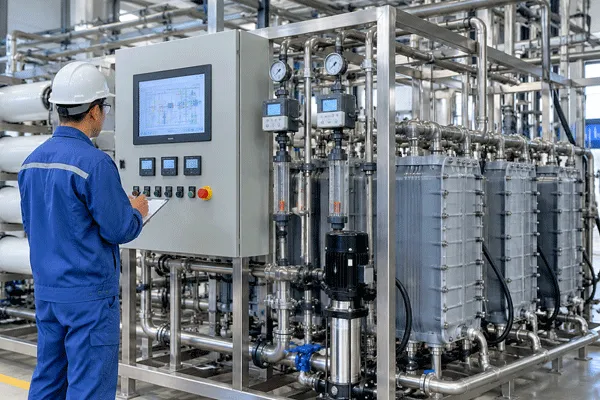
Un système d’électrodéionisation complet comprend généralement bien plus que le module EDI lui-même. Les acheteurs doivent examiner l’ensemble du périmètre de fourniture avant de comparer les devis.
| Poste de coût |
Périmètre type |
Point d’attention sur le coût |
| Module EDI |
Ensemble membranes et résine |
Capacité, conception et fabricant |
| Alimentation en courant continu |
Alimentation électrique et régulation |
Puissance nominale et rendement |
| Pompes |
Pompage d’alimentation et de circulation |
Débit, pression et puissance du moteur |
| Instruments |
Débit, pression, conductivité, résistivité |
Exigences de surveillance et de contrôle |
| Tuyauterie et vannes |
Conduites d’alimentation, de produit et de concentrat |
Matériaux et normes de raccordement |
| Armoire de commande |
PLC, HMI, protections électriques |
Complexité de l’automatisation |
| Châssis structurel |
Châssis et supports d’équipements |
Matériaux et dimensions |
| Ingénierie |
Conception et documentation technique |
Complexité du projet |
| Installation |
Raccordements mécaniques et électriques |
Site conditions |
| Mise en service |
Essais et assistance au démarrage |
Périmètre des prestations du fournisseur |
Prix du module seul ou du système complet
Une erreur d’achat fréquente consiste à comparer le prix d’un module EDI avec le devis d’un skid EDI complet.
Ce ne sont pas des produits équivalents.
Un module seul assure la fonction de désionisation proprement dite. Un skid complet peut aussi inclure pompes, vannes, instruments, alimentation électrique, tuyauterie, composants électriques et commandes automatiques.
Pour les entreprises EPC, il est important de vérifier si le devis couvre :
- La fabrication des équipements.
- L’assemblage en usine.
- L’intégration électrique.
- La programmation du PLC.
- Les essais de réception en usine (FAT).
- L’emballage export.
- L’assistance à l’installation.
- L’aide à la mise en service.
- Les pièces de rechange et le support technique.
Une comparaison claire des périmètres évite les dépenses imprévues pendant la réalisation du projet.
3. Comment calculer la consommation d’énergie d’un système EDI ?
L’électricité est l’un des principaux coûts d’exploitation d’une installation EDI. Son montant dépend de la charge électrique, du débit d’eau, de la qualité de l’eau d’alimentation, du taux de récupération et de la pureté du produit exigée.
Le module EDI utilise un courant continu pour faire migrer les ions indésirables à travers des membranes sélectives. La charge électrique dépend de la charge ionique entrant dans le module et des conditions de fonctionnement nécessaires pour atteindre la qualité de produit visée.
Calcul de puissance de base
La puissance électrique d’un circuit en courant continu se calcule ainsi :
Puissance (kW) = Tension (V) × Courant (A) ÷ 1 000
Pour estimer la consommation spécifique d’énergie :
Énergie spécifique (kWh/m³) = Puissance électrique (kW) ÷ Débit d’eau produite (m³/h)
Par exemple, une installation EDI fictive fonctionnant avec une charge électrique de 3 kW et produisant 10 m³/h d’eau produite aurait une consommation électrique spécifique de :
3 ÷ 10 = 0,30 kWh/m³.
Il s’agit d’un exemple de calcul, et non d’une performance garantie pour un module EDI donné.
Coût annuel d’électricité
Une fois la consommation spécifique connue, les acheteurs peuvent estimer les dépenses annuelles d’électricité.
Coût annuel d’électricité = Énergie spécifique × Production journalière × Jours de fonctionnement × Tarif de l’électricité
Le calcul doit s’appuyer, autant que possible, sur des données d’exploitation réelles.
Pour un système complet de purification d’eau RO-EDI, les ingénieurs doivent aussi tenir compte de l’électricité consommée par :
- Les pompes haute pression de l’osmose inverse.
- Les pompes d’alimentation.
- Les pompes de transfert.
- Les pompes de circulation.
- Les équipements de commande et auxiliaires.
Il faut distinguer la consommation électrique de l’étape EDI de l’énergie totale nécessaire pour produire l’eau de haute pureté.
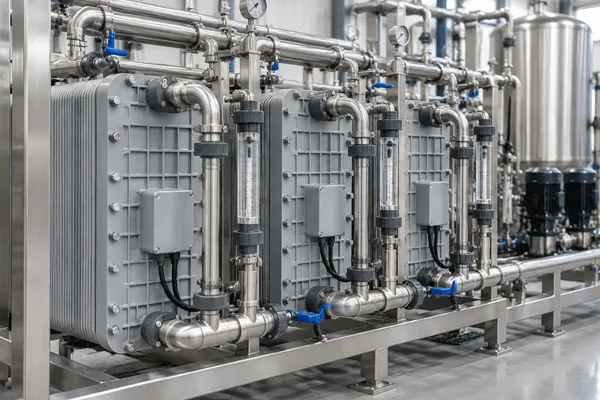
Traitement de l'eau par électrodéionisation : coûts des modules EDI, consommation d'énergie et performances sur le cycle de vie
4. Comment le prétraitement par osmose inverse influence-t-il les coûts d’exploitation de l’EDI ?
Les performances d’une unité EDI dépendent fortement de la qualité de l’eau qui l’alimente.
Dans la plupart des applications industrielles, l’EDI reçoit le perméat d’un système d’osmose inverse plutôt que l’eau brute. L’osmose inverse retire l’essentiel des sels dissous avant l’entrée de l’eau dans l’étape EDI.
Si l’osmose inverse est peu performante, le module EDI peut recevoir une charge ionique plus élevée que prévu. Cela peut augmenter la demande électrique, dégrader la qualité de l’eau produite et accroître le risque d’entartrage.
Principaux facteurs de coût liés à l’eau d’alimentation
| Paramètre |
Effet potentiel sur l’EDI |
Point de conception |
| Conductivité |
Charge ionique plus élevée |
Vérifier le taux de rejet de l’osmose inverse et la stabilité de l’alimentation |
| Dureté |
Dépôts minéraux |
Prévoir un prétraitement adapté |
| CO₂ |
Charge anionique supplémentaire |
Évaluer le besoin de dégazage |
| Silice |
Entartrage et baisse des performances |
Vérifier la concentration en silice |
| Chlore |
Risque de dommages aux matériaux |
Confirmer l’efficacité de la déchloration |
| Table des matières |
Contamination organique |
Évaluer la filtration en amont |
| Température |
Modifie les performances de fonctionnement |
Rester dans la plage approuvée |
Le dioxyde de carbone mérite une attention particulière. Selon les conditions d’alimentation et la configuration du système, les membranes d’osmose inverse peuvent laisser passer du CO₂ dissous dans le perméat. Une fois dans le module EDI, il peut augmenter la charge ionique.
Une unité de décarbonatation ou un dégazeur à membrane peut donc être utile dans certaines applications.
Pourquoi un bon prétraitement peut réduire le coût total
Un bon prétraitement n’est pas une dépense superflue : il protège le module EDI, assure un fonctionnement stable et limite les coûts imprévus de nettoyage ou de remplacement.
Une filière bien conçue peut comprendre :
- Le prétraitement de l’eau brute.
- Une filtration sur cartouches ou une UF si nécessaire.
- L’osmose inverse.
- La maîtrise du CO₂ si nécessaire.
- L’affinage par EDI.
- Une filtration finale ou un autre traitement en aval si nécessaire.
La bonne configuration dépend de l’eau d’origine, de la pureté exigée et des conditions de production.
Pour l’acheteur, l’essentiel est d’évaluer toute la filière de traitement, plutôt que d’acheter un module EDI sans avoir confirmé les exigences de qualité de son eau d’alimentation.
5. L’EDI est-elle plus économique que l’échange d’ions sur lit mixte ?
L’échange d’ions classique sur lit mixte et l’EDI produisent tous deux de l’eau déminéralisée, mais leurs coûts d’exploitation n’ont pas la même origine.
Un système à lit mixte exige normalement une régénération chimique périodique, avec acide, soude, stockage de réactifs, manipulation par les opérateurs et gestion des effluents.
L’EDI utilise l’énergie électrique pour régénérer en continu sa résine échangeuse d’ions. Elle évite donc la régénération chimique courante en fonctionnement normal.
| Facteur de coût |
EDI |
Lit mixte conventionnel |
| Coût initial de l’équipement |
Dépend du module et de la configuration du skid |
Dépend des cuves et de la disposition des résines |
| Électricité |
Nécessaire au procédé en courant continu |
Généralement plus faible pour la cuve de déminéralisation elle-même |
| Réactifs de régénération |
Aucun réactif de régénération courante des résines |
Acide et soude généralement nécessaires |
| Stockage de produits chimiques |
Généralement réduite |
Souvent nécessaire |
| Eaux usées de régénération |
Pas de flux d’effluents de régénération courante |
Demande une gestion |
| Travail |
Fonctionnement continu et automatique possible |
Travaux de régénération supplémentaires |
| Maintenance |
Module, instruments et équipements en amont |
Résine, vannes, cuves et équipements de régénération |
| Mode de production |
En continu |
Peut exiger des cycles de régénération ou des lits redondants |
Que disent les études ?
Une étude publiée dans Desalination, à l’échelle pilote de laboratoire, a évalué un système RO-EDI pour l’alimentation de chaudières haute pression.
Dans cet essai précis, le coût de production de l’eau rapporté était d’environ 0,53 US$/m³, contre 0,66 US$/m³ pour les lits d’échange d’ions existants.
Les chercheurs ont également identifié l’électricité et le remplacement des membranes comme des coûts d’exploitation importants.
Ces chiffres sont des résultats de recherche historiques, et non des devis commerciaux actuels ni des économies garanties. La rentabilité réelle d’un projet dépend de la capacité, du prix local de l’électricité, du coût des réactifs, de la qualité de l’eau, de la configuration des équipements et des heures de fonctionnement.
Quand le lit mixte reste-t-il un choix raisonnable ?
L’EDI n’est pas automatiquement la meilleure option pour toutes les installations.
Un système à lit mixte peut rester adapté lorsque :
- Les besoins en eau sont faibles ou intermittents.
- Une infrastructure de régénération existe déjà.
- Le site dispose déjà d’un personnel formé à la manipulation des produits chimiques.
- L’investissement initial est la principale contrainte.
- Feed-water conditions do not meet the selected EDI module’s requirements.
La bonne décision résulte d’une comparaison du coût total sur le cycle de vie, à qualité d’eau et conditions de production identiques.
6. Quels coûts de maintenance et de remplacement faut-il prévoir ?
Une installation EDI ne nécessite pas de régénération courante des résines à l’acide et à la soude, mais elle demande tout de même des inspections et une maintenance régulières.
Le module fonctionne en continu dans des conditions électriques et hydrauliques contrôlées. Une mauvaise qualité d’eau d’alimentation, un débit instable, un mauvais équilibre des pressions ou l’entartrage peuvent réduire les performances.
Principaux postes de maintenance
| Composant |
Point d’attention de la maintenance |
| Module EDI |
Qualité du produit et performances de fonctionnement |
| Alimentation en courant continu |
Tension, intensité et état électrique |
| Pompes |
Bruit, vibrations, joints et pression |
| Débitmètres |
Précision et étalonnage |
| Conductimètres |
Précision de mesure |
| Vannes |
Fuites et conditions de fonctionnement |
| Armoire de commande |
Protections électriques et alarmes |
| Osmose inverse en amont |
Qualité du perméat et état des membranes |
Comment les exploitants peuvent-ils maîtriser les coûts de remplacement ?
The best way to extend equipment service life is to maintain stable feed conditions and follow the module manufacturer’s operating instructions.
Les opérateurs doivent consigner :
- Conductivité ou résistivité du produit.
- Conductivité de l’eau d’alimentation.
- Courant et tension électriques.
- Débit du produit et du concentrat.
- Pression d’entrée et de sortie.
- Température.
- Historique des nettoyages.
- Heures de fonctionnement.
Une évolution de ces paramètres peut signaler un problème en train de se développer.
Par exemple, une baisse progressive de la résistivité du produit peut indiquer une charge ionique accrue, des conditions d’alimentation inadaptées ou un problème de performance du module.
Le fournisseur doit fournir des procédures de nettoyage claires, des recommandations de remplacement, des intervalles d’inspection et des pièces de rechange compatibles.
Ne partez pas du principe que tous les modules EDI ont le même intervalle de remplacement. La durée de vie attendue dépend de la conception, des conditions de fonctionnement, de la qualité de l’eau d’alimentation et des pratiques de maintenance.
7. Comment calculer le coût par mètre cube d’eau EDI ?
Pour un acheteur industriel, l’indicateur financier le plus utile est souvent le coût de production d’un mètre cube d’eau conforme à la spécification de qualité requise.
Cela facilite la comparaison entre fournisseurs et entre technologies de traitement.
Un modèle de base du coût sur cycle de vie est :
Coût total sur cycle de vie = CAPEX initial + OPEX cumulé + Coûts de remplacement + Coûts d’arrêt
Pour une comparaison plus utile, on peut calculer le coût par mètre cube :
Coût unitaire de l’eau = Coût total sur cycle de vie ÷ Volume total d’eau produite conforme
Le terme conforme est important : une eau qui ne respecte pas la spécification de qualité requise ne doit pas être comptabilisée comme eau produite utilisable.
Que faut-il inclure dans l’OPEX ?
Les charges d’exploitation annuelles peuvent comprendre :
- L’électricité de l’EDI.
- L’électricité des pompes de l’osmose inverse.
- Les réactifs de prétraitement.
- Le nettoyage des membranes d’osmose inverse.
- Les cartouches filtrantes.
- Le nettoyage de l’EDI, le cas échéant.
- La main-d’œuvre et les inspections.
- Les pièces de rechange.
- La gestion des eaux usées et du concentrat.
- L’entretien des équipements.
- Une provision pour le remplacement des modules.
Exemple d’évaluation des coûts
Prenons une installation industrielle qui a besoin d’eau de haute pureté en continu.
Plutôt que de supposer que le devis le moins cher offre le meilleur rapport qualité-prix, l’équipe achats peut comparer trois systèmes proposés dans les mêmes conditions d’exploitation.
| Critère d’évaluation |
Fournisseur A |
Fournisseur B |
Fournisseur C |
| Investissement initial |
Valeur du devis |
Valeur du devis |
Valeur du devis |
| Consommation électrique de l’EDI |
Données vérifiées |
Données vérifiées |
Données vérifiées |
| Besoin en énergie de l’osmose inverse |
Données vérifiées |
Données vérifiées |
Données vérifiées |
| Consommation de produits chimiques |
Estimation annuelle |
Estimation annuelle |
Estimation annuelle |
| Maintenance |
Estimation annuelle |
Estimation annuelle |
Estimation annuelle |
| Remplacement des modules |
Estimation du fabricant |
Estimation du fabricant |
Estimation du fabricant |
| Qualité d’eau garantie |
Objectif défini |
Objectif défini |
Objectif défini |
| Production annuelle conforme |
Calculée |
Calculée |
Calculée |
Il s’agit d’une grille d’évaluation, et non de tarifs réels de projets Banott ni de devis de fournisseurs.
La comparaison doit reposer sur la même production annuelle, la même qualité d’eau, le même tarif d’électricité, le même planning d’exploitation et la même période financière.
Elle doit aussi inclure le coût des arrêts et de l’eau produite non conforme. Un système qui produit davantage d’eau hors spécification peut avoir un prix d’achat plus bas, mais un coût réel par mètre cube plus élevé.
8. Comment la capacité et la conception du système influencent-elles les performances sur tout le cycle de vie ?
La taille d’un système EDI influe à la fois sur l’investissement initial et sur les charges d’exploitation à long terme.
Une unité sous-dimensionnée aura du mal à couvrir les pointes de demande. Une unité surdimensionnée augmente l’investissement et peut fonctionner de façon inefficace à faible charge si elle n’est pas conçue pour un fonctionnement à charge réduite.
Les ingénieurs doivent évaluer :
- La demande moyenne et de pointe en eau produite.
- Les heures de fonctionnement continu requises.
- La qualité de l’eau d’alimentation.
- La résistivité requise du produit.
- Le taux de récupération.
- La disposition des modules.
- Les exigences de redondance.
- Les extensions futures.
- L’espace disponible pour l’installation.
Module unique ou plusieurs modules
Une configuration à module unique peut convenir aux petites installations dont la demande en eau est stable.
Les projets plus importants peuvent recourir à plusieurs unités EDI en parallèle pour augmenter la capacité de production ou faciliter la maintenance.
Une conception modulaire facilite aussi les extensions futures, à condition que la tuyauterie, l’alimentation électrique, les commandes et l’osmose inverse en amont aient été conçues en conséquence.
Automatisation et coût sur cycle de vie
L’intégration PLC et SCADA aide les opérateurs à suivre les paramètres importants et à repérer les anomalies de fonctionnement.
Un système de commande bien conçu peut comprendre :
- Le démarrage et l’arrêt automatiques.
- Le suivi du débit d’alimentation.
- Les protections électriques.
- Le suivi de la conductivité et de la résistivité.
- Les alarmes de pression.
- Les interverrouillages de pompes.
- Les alertes de conditions de fonctionnement anormales.
- L’enregistrement des données historiques.
Pour les installations fonctionnant en continu, une automatisation fiable réduit le travail manuel et aide à éviter des arrêts coûteux.
Pour promouvoir l’adoption de l’EDI dans les systèmes d’eau industriels, il faut donc mettre en avant une valeur d’exploitation mesurable, et pas seulement l’argument du procédé sans produits chimiques.
Traitement de l'eau par électrodéionisation : coûts des modules EDI, consommation d'énergie et performances sur le cycle de vie
9. Que vérifier avant d’acheter un module EDI ?
Une bonne décision d’achat commence par un cahier des charges technique clair.
Avant de demander des devis, les acheteurs doivent réunir l’analyse de l’eau d’origine, la capacité requise, la qualité de l’eau produite et le planning d’exploitation prévu.
La liste de contrôle suivante peut aider les entreprises EPC, les intégrateurs de systèmes et les équipes achats industrielles à comparer les fournisseurs.
Liste de contrôle du cahier des charges technique EDI
| Objet |
Informations à demander |
| Modèle de module |
Modèle exact du fabricant |
| Capacité nominale |
Débit de produit dans des conditions définies |
| Exigences d’alimentation |
Conductivité, dureté, CO₂, silice et TOC |
| Qualité des produits |
Résistivité ou conductivité garantie |
| Taux de récupération |
Conditions de fonctionnement définies |
| Consommation électrique |
Tension, intensité et puissance |
| Données hydrauliques |
Débits d’alimentation, de produit et de concentrat |
| Exigences de pression |
Pression d’entrée et limites de pression différentielle |
| Dimensions |
Dégagements d’installation et de maintenance |
| Matériaux |
Membrane, résine, boîtier et raccords |
| Maintenance |
Procédures de nettoyage et d’inspection |
| Remplacement |
Disponibilité des pièces de rechange et des modules |
| Automatisation |
Exigences PLC, HMI et de communication |
Questions à poser à un fabricant d’EDI
- La capacité nominale est-elle basée sur la qualité réelle de l’eau d’alimentation du projet ?
- Quelle qualité d’eau produite peut être garantie ?
- Quelles sont les limites admissibles en dureté, CO₂ et silice ?
- Quelle consommation électrique faut-il attendre ?
- Quelles données de fonctionnement le système de commande peut-il suivre ?
- Quelles procédures de maintenance sont requises ?
- Existe-t-il des pièces de rechange pour garantir un fonctionnement à long terme ?
- Le fournisseur peut-il fournir des plans d’ingénierie et la documentation technique ?
- Le devis inclut-il une assistance à la mise en service ?
- L’équipement EDI peut-il s’intégrer à un système d’osmose inverse existant ?
Un fournisseur sérieux doit pouvoir expliquer les hypothèses de conception qui sous-tendent son devis.
Pour les distributeurs internationaux et les entreprises EPC, c’est d’autant plus important que la compatibilité des équipements, les documents techniques, l’emballage export, l’assistance à l’installation et les pièces de rechange peuvent peser sur le coût total du projet.
10. Quand l’électrodéionisation offre-t-elle le meilleur rapport qualité-coût à long terme ?
L’EDI est particulièrement intéressante lorsqu’un site a besoin d’eau de haute pureté en continu et souhaite alléger les contraintes d’exploitation liées à la régénération chimique classique.
Elle peut être un très bon choix pour :
- La fabrication de semi-conducteurs et d’électronique.
- La production pharmaceutique.
- La production d’énergie et l’eau d’alimentation de chaudières.
- Les procédés chimiques et pétrochimiques.
- Les systèmes d’eau de laboratoire.
- L’eau de process de haute pureté.
- Les projets de réutilisation et de purification de l’eau industrielle.
Cependant, sa valeur économique dépend de l’ensemble de la chaîne de production d’eau.
Un module EDI ne peut pas compenser un perméat d’osmose inverse de mauvaise qualité. Il ne supprime pas non plus tous les besoins en réactifs de la station de traitement en amont.
La solution la plus fiable associe un prétraitement adéquat, des membranes d’osmose inverse appropriées, des modules EDI correctement dimensionnés, des instruments précis, des commandes automatiques et un plan de maintenance fondé sur les conditions d’exploitation réelles.
Comment Banott accompagne les projets de purification d’eau par EDI
Chez Banott, nous savons que les acheteurs industriels ont besoin de bien plus qu’une membrane ou d’un module isolé. Il leur faut un équipement adapté au projet, aux performances constantes et intégrable dans un système complet de production d’eau.
Fabricant et prestataire de traitement de l’eau orienté ingénierie, nous proposons :
- Des modules EDI pour les applications industrielles d’eau de haute pureté.
- Des membranes d’osmose inverse et des systèmes d’osmose inverse intégrés.
- Un prétraitement par membranes UF à fibres creuses.
- Des solutions de membranes MBR pour le traitement des eaux usées.
- Des stations de production d’eau pure et d’eau ultrapure.
- Des configurations sur châssis (skid) et en conteneur.
- Une intégration d’équipements sur mesure.
- Une assistance en automatisation PLC et SCADA.
- La documentation technique et la coordination d’ingénierie.
- Un accompagnement à la mise en service et un suivi des pièces de rechange sur le long terme.
Nous travaillons avec des entreprises EPC, des bureaux d’études en traitement de l’eau, des exploitants de sites industriels, des intégrateurs de systèmes et des distributeurs internationaux.
Notre objectif est d’aider nos clients à choisir la configuration adaptée en fonction des conditions réelles de l’eau d’alimentation, de la qualité d’eau exigée, de la capacité de production et des coûts d’exploitation.
Découvrez nos EDI Water Treatment Systems et Services d’ingénierie et d’intégration de systèmes pour en savoir plus.
Foire aux questions
Le traitement de l’eau par électrodéionisation est-il plus cher que l’échange d’ions traditionnel ?
L’investissement initial peut être plus élevé ou plus faible selon la configuration des équipements et l’ampleur du projet. En revanche, l’EDI peut réduire les dépenses à long terme liées à la régénération à l’acide et à la soude, à la manipulation des produits chimiques et aux effluents de régénération. Une comparaison du coût sur cycle de vie est plus utile qu’une simple comparaison de prix d’équipement.
Quelle quantité d’électricité un module EDI consomme-t-il ?
La consommation dépend de la charge ionique de l’eau d’alimentation, du débit de produit, de la pureté exigée, du taux de récupération et de la conception du module. Les acheteurs doivent demander des données de puissance réelles dans les conditions d’exploitation prévues, plutôt que de se fier à une estimation générale du secteur.
Un module EDI nécessite-t-il un nettoyage chimique régulier ?
Pas forcément. Les besoins de nettoyage dépendent de la conception du module et des conditions d’exploitation. Même si l’EDI évite la régénération chimique courante des résines, un nettoyage peut rester nécessaire en cas d’entartrage, de colmatage ou de contamination.
Quelle est la durée de vie d'un module EDI ?
There is no single service life that applies to every EDI module. Feed-water quality, operating conditions, maintenance, and manufacturer design all affect service life. Buyers should request the manufacturer’s expected service interval and replacement criteria.
Un système EDI peut-il fonctionner en continu ?
Yes. Continuous operation is one of the main benefits of electrodeionization. When the feed water, electrical conditions, and hydraulic flow remain within the manufacturer’s operating limits, the system can continuously produce deionized water.
Quelles informations faut-il fournir pour obtenir un devis de système EDI ?
Les acheteurs doivent indiquer le débit de produit requis, l’analyse de l’eau d’alimentation, la résistivité visée, les heures de fonctionnement, les conditions d’installation et les besoins en automatisation. Ces informations permettent au fabricant d’évaluer la capacité du module et la configuration complète du système.
Points clés à retenir
- Évaluez le coût total sur cycle de vie plutôt que le seul prix d’achat du module EDI.
- Séparez le CAPEX de l’OPEX pour comparer les devis.
- L’électricité, le prétraitement, la maintenance et les pièces de remplacement pèsent tous sur les charges d’exploitation.
- La qualité du perméat d’osmose inverse influence directement les performances et le coût d’exploitation de l’EDI.
- L’EDI peut réduire les coûts de régénération chimique et de gestion des déchets propres aux systèmes à lit mixte conventionnels.
- Calculez le coût par mètre cube à partir de l’eau produite conforme, et non de la seule capacité nominale de l’équipement.
- Un bon dimensionnement du module évite un investissement inutile et un fonctionnement instable.
- L’intégration PLC et SCADA améliore le suivi et le pilotage de l’exploitation.
- Demandez des spécifications techniques claires, des données de puissance, des instructions de maintenance et des informations de remplacement avant d’acheter.
- Un système complet RO + EDI doit être évalué comme une solution intégrée de production d’eau.
Vous préparez un projet d’eau de haute pureté industrielle ?
Envoyez à Banott la capacité d’eau souhaitée, l’analyse de votre eau d’origine, la résistivité visée et le lieu du projet. Notre équipe peut vous aider à définir la configuration RO et EDI adaptée, à examiner les exigences techniques et à préparer une proposition d’équipement sur mesure.
Découvrir les solutions EDI de Banott


 17:12